


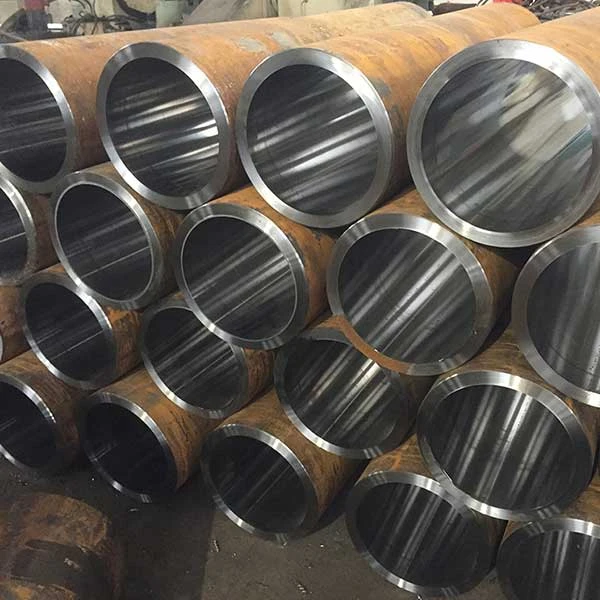
För ingenjörer som designar högpresterande hydraulsystem som arbetar under extremt tryck, kraftiga stötbelastningar och krävande cykler,SV 10305-1 42CrMo4-slipat sömlöst stålrörrepresenterar toppen av cylinderrörsteknologin. Denna premiesömlöst stålrörär tillverkad av42CrMo4-ett mångsidigt krom-molybdenlegerat stål-och är precisions-slipat till en oklanderlig invändig finish som specificeras av den strängaEN 10305-1 Estandard för kall-dragna sömlösa rör. Kombinationen av materialets inneboende höga hållfasthet, uppnådd genom härdning och härdning till höga draghållfastheter (ofta överstigande 900 MPa), ochfinslipad inre ytaskapar en oöverträffad lösning förhögtryckshydraulikcylindrar{{0}, robust industrimaskineri, ochmobil terrängutrustning.-. Om din ansökan kräver enprecisionsslipat rörsom ger överlägsen slitstyrka, utmärkt utmattningshållfasthet och pålitlig prestanda under de mest ansträngande förhållanden, 42CrMo4-slipade slangar ger den kritiska hållbarheten och livslängden för att minimera stilleståndstiden och maximera driftseffektiviteten.

01
Hög kvalitet
02
Avancerad utrustning
03
Professionellt team
04
Anpassad service
Specifikationstabell för Acero E355 Seamless Tubes
| storlek i Mm | 5 till 1219.2 |
|---|---|
| Schema | Schema XS, Schema 160, Schema 40, Schema XXS, Schema 80 Leverantör och tillverkare |
| Standard | JIS, EN, DIN, GB, IS, AISI, ASME, ASTM |
| Sömlös rörstorlek i MM | 4 till 219 Väggtjocklek: 0,5 till 20 |
| Svetsad rörstorlek i MM | 5 till 1219,2 |
| Sömlös rörstorlek i MM | 3,35 Till 101,6 |
| Längd | Double Random, Single Random, Standard & Cut length |
| Väggtjocklek i tum | 0,020 till 0,220 |
| Typ | U-böjd, rak, sömlös, rund, svetsad, EFW, rörspole, ERW, hydraulisk, LSAW, fyrkantig, tillverkad, panna, rektangulär |
| Avsluta | BA, polerad, AP, MF |
| Form | Fyrkantig, hydraulisk, rektangulär, klädd, U-böjd, panna, ihålig, LSAW, rak, rund, |
| Avsluta | Fasad, slät, trampad |
| Rörmärkning | Alla rör är märkta enligt följande: leverantörens eller tillverkarens namn, standard, kvalitet, OD, tjocklek, längd, värmenummer |
EN 10305-1 E355 Kolstålrör Mekaniska egenskaper
| Draghållfasthet | Förlängning | ||
|---|---|---|---|
| MPa minimum | MPa minimum | ksi Minimum | Procentsats |
| 340 | 480 | – | 25 |
| 490 | 630 | – | 22 |
| 440 | 570 | – | 21 |
| – | – | – | – |
| 460 | - | - | 21 |
| 540 | - | - | 18 |
| 550 | 700 | - | 22 |
| - | - | - | - |
| - | - | - | - |
| - | - | - | - |
| 290 | 430 | - | 30 |
| 350 | 480 | - | 25 |
| 490 | 630 | - | 22 |
Kemisk sammansättning av En 10305-1 stålrör
| Kol | Kisel | Mangan | Fosfor | Svavel | Molybden | Nickel | Krom | Koppar | Andra |
|---|---|---|---|---|---|---|---|---|---|
| maximalt 0,17 | maximalt 0,35 | max 1,20 | 0.025 | 0.025 | – | – | – | – | – |
| maximalt 0,22 | maximalt 0,55 | max 1,60 | 0.025 | 0.025 | – | – | – | – | – |
| maximalt 0,21 | maximalt 0,35 | 0.40-1.10 | 0.025 | 0.025 | – | – | – | – | – |
| 0.20-0.30 | maximalt 0,40 | 1.20-1.50 | 0.035 | 0.035 | – | – | – | – | – |
| 0.32-0.39 | maximalt 0,40 | 0.50-0.80 | 0.035 | 0.035 | maximalt 0,10 | – | maximalt 0,40 | – | – |
| 0.42-0.55 | maximalt 0,40 | 0.50-0.80 | 0.035 | 0.035 | maximalt 0,10 | – | maximalt 0,40 | – | – |
| 0.16-0.22 | 0.10-0.50 | 1.30-1.70 | 0.03 | 0.035 | – | – | – | – | V0.08-0.15 |
| 0.22-0.29 | maximalt 0,40 | max 1,50 | 0.035 | 0.035 | 0.15-0.25 | maximalt 0,40 | – | – | – |
| 0.22-0.29 | maximalt 0,40 | 0.60-0.90 | 0.035 | 0.035 | 0.15-0.30 | maximalt 0,40 | 0.90-1.20 | – | – |
| 0.38-0.45 | maximalt 0,40 | 0.60-0.90 | 0.035 | 0.035 | 0.15-0.30 | – | 0.90-1.20 | – | – |
| maximalt 0,10 | maximalt 0,05 | maximalt 0,70 | 0.025 | 0.015 | – | – | – | – | Al min 0,025 |
| maximalt 0,17 | maximalt 0,35 | max 1,20 | 0.025 | 0.015 | – | – | – | – | – |
| maximalt 0,22 | maximalt 0,55 | max 1,60 | 0.025 | 0.015 | – | – | – | – | – |
Din En 10305-1 Storlekstabell för materialrör
| 1/8 tum IPS (0,405 tum yttre diameter) | 3 1/2 tum IPS (4 000 tum yttre diameter) |
| 3/8 tums IPS (0,675 tum yttre diameter) | 5 tums IPS (5 563 tum yttre diameter) |
| Schema 40, 80 | Schema 10, 40, 80, 160, XXH |
| 1/4 tum IPS (0,540 tum yttre diameter) | 4 tums IPS (4 500 tum yttre diameter) |
| Schema 10, 40, 80 | Schema 10, 40, 80, 160, XXH |
| Schema 10, 40, 80, 160, XXH | Schema-40 (.375) |
| Schema 10, 40, 80 | Schema 10, 40, 80, 160, XXH |
| 1/2 tum IPS (0,840 tum yttre diameter) | 6 tums IPS (6,625 tum yttre diameter) |
| Schema 5, 10, 40, 80, 160, XXH | Schema 5, 10, 40, 80, 120, 160, XXH |
| 3/4 tum IPS (1 050 tum yttre diameter) | 8" IPS (8,625 tum yttre diameter) |
| Schema 10, 40, 80, 160, XXH | Schema 5, 10, 40, 80, 120, 160, XXH |
| 1 tums IPS: (1,315′ yttre diameter) | 10 tums IPS (10 750 tum yttre diameter) |
| Schema 5, 10, 40, 80, 160, XXH | Schema 10, 20, 40, 80 (.500), TRUE 80 (.500) |
| 2 tums IPS (2,375 tum yttre diameter) | 16 tum IPS (16 000 tum yttre diameter) |
| 1-1/4 tum IPS (1 660 tum yttre diameter) | 12 tums IPS (12 750 tum yttre diameter) |
| 1-1/2 tum IPS (1 900 tum yttre diameter) | 14 tums IPS (14 000 tum yttre diameter) |
| Schema 10, 40, 80, 160, XXH | Schema10 (.188), Schema 40 (.375) |
| Schema 10, 40, 80, 160, XXH | Schema 10, 20, 40(.375), TRUE40(.406), Schema80(.500) |
| Schema 10, 40, 80, 160, XXH | Schema10(.188), Schema40(.375) |
| 2 1/2 tum IPS(2,875 tum yttre diameter) | 18 tum IPS (18 000 tum yttre diameter) |
| 3 tums IPS (3 500 tum yttre diameter) | Schema 5, 10, 40, 80, 160, XXH |
Motsvarighet till E355+sr Din En 10305-1 Tube
| Produkt | Deutsches Institut für Normung | Europeiska standarder | brittiska standarder | National Futures Association | American Society for Testing and Material | American Society of Mechanical Engineers |
|---|---|---|---|---|---|---|
| EN 10305-1 E235 | – | EN 10305-1 E235 | – | – | – | – |
| EN 10305-4 E355 | – | EN 10305-4 E355 | – | – | – | – |
| EN 10305-1 E355 | – | EN 10305-1 E355 | – | – | – | – |
| SV 10305-1 26Mn5 | DIN 26Mn5 | SV 10305-1 26Mn5 | – | ASTM SAE 1526 | – | – |
| EN 10305-1 E255 | – | EN 10305-1 E255 | – | – | – | – |
| EN 10305-1 C35E | DIN 17204 Ck35 | EN 10305-1 C35E | NFA A 35-552 XC 32 | ASTM A519 1035 | ASME SA 519 1035 | – |
| EN 10305-1 E41020V1 | – | EN 10305-1 E41020V1 | – | – | – | – |
| EN 10305-1 C45E | DIN 17204 Ck45 | EN 10305-1 C45E | – | ASTM A519 1045 | ASME SA 519 1045 | – |
| SV 10305-1 26Mo2 | – | SV 10305-1 26Mo2 | – | – | – | – |
| SV 10305-1 42CrMo4 | DIN 17204 42CrMo4 | SV 10305-1 42CrMo4 | NFA EN – 42CrMo4 | ASTM A 519 4142 | – | – |
| SV 10305-1 25CrMo4 | DIN 17200 25CrMo4 | SV 10305-1 25CrMo4 | NFA EN . 25CrMo4 | – | – | – |
| EN 10305-4 E235 | – | EN 10305-4 E235 | – | – | – | – |
| EN 10305-4 E215 | – | EN 10305-4 E215 | – | – | – | – |
Acier E355 svetsad rörstorlek
| Väggtjocklek | Ytterdiameterstorlekar i tum |
|---|---|
| .010 | 1/16, 1/8, 3/16 |
| .020 | 1/16, 1/8, 3/16, 1/4, 5/16, 3/8 |
| .120 | 1/2, 5/8, 3/4, 7/8, 1, 1 1/4, 1 1/2, 2, 2 1/4, 2 1/2, 3 |
| .083 | 1/4, 3/8, 1/2, 5/8, 3/4, 7/8, 1, 1 1/4, 1 1/2, 1 5/8, 1 7/8, 2, 2 1/2,3 |
| .012 | 1/8 |
| .016 | 1/8, 3/16 |
| .028 | 1/8, 3/16, 1/4, 5/16, 3/8, 1/2, 3/4, 1, 1 1/2, 2 |
| .035 | 1/8, 3/16, 1/4, 5/16, 3/8, 7/16, 1/2, 16, 5/8, 3/4, 7/8, 1, 1 1/4, 1 1/2, 1 5/8, 2, 2 1/4 |
| .134 | 1 |
| .049 | 3/16, 1/4, 5/16, 3/8, 1/2, 16, 5/8, 3/4, 7/8, 1, 1 1/8, 1 1/4, 1 1/2, 1 5/8, 2, 2 1/4 |
| .065 | 1/4, 5/16, 3/8, 1/2, 16, 5/8, 3/4, 7/8, 1, 1 1/4, 1 1/2, 1 5/8, 1 3/4, 2, 2 1/2, 3 |
| .095 | 1/2, 5/8, 1, 1 1/4, 1 1/2, 2 |
| .109 | 1/2, 3/4, 1, 1 1/4, 1 1/2, 2 |
| .250 | 3 |
| .125 | 3/4, 1, 1 1/4, 1 1/2, 2, 3, 3 1/4 |
| .375 | 3 1/2 |
E355 Runda stålrör Dimensionstolerans
| Kvalitet | Storlekar | Ytterdiameter Tolerans | Tolerans |
|---|---|---|---|
| Varmvalsad | Ytterdiameter – 80 Ytterdiameter > 80 WT < 12 vägg=12 | ± 0,4 ± 0,5 % av ytterdiametern | ± 0,7 ± (5 % x WT + 0.1 |
| Kallbearbetad, kallvalsad och kalldragen | Ytterdiameter < 40 Ytterdiameter 40 - 80 Ytterdiameter > 80 WT < 6 WT 6=8 WT > 8 | + 0.30/- 0 *+ 0.35/- 0 *+ 0.40/- 0 | ± 0.30 ± 0.35 ± 0.40 |
| Varmvalsad skalad tub | Alla storlekar WT < 12 Wall=12 | + 0.25/- 0 mm | ± 0,8 ± (5 % x WT+ 0.2) |
Vanliga frågor (FAQ)
1. F: Vilken är den främsta fördelen med att använda 42CrMo4 legerat stål jämfört med vanliga kolstål som St52 för slipade rör i tunga-tillämpningar?
A:Kärnfördelen ligger i dess överlägsna hållfasthet-till-viktförhållande och förbättrade mekaniska egenskaper. 42CrMo4, en krom-molybdenlegering, kan härdas och härdas för att uppnå draghållfastheter som överstiger 1000 MPa, vilket vida överträffar St52. Detta ger exceptionellt motstånd mot deformation under ultra-högt tryck, sprängtryck och kraftiga stötbelastningar, vilket gör det oumbärligt i gruv-, konstruktions- och presstillämpningar.
2. F: Röret levereras enligt EN 10305-1. Vad betyder "E"-beteckningen som vanligtvis förknippas med denna standard för ett 42CrMo4-rör?
A:Klassen "E" inom EN 10305-1 anger de snästa toleranserna för dimensioner (ytterdiameter och väggtjocklek). För ett hög-material som 42CrMo4 är detta avgörande. Den säkerställer överlägsen koncentricitet och vägglikformighet, vilket direkt leder till jämn spänningsfördelning under belastning, förhindrar lokaliserade högspänningspunkter och garanterar konsekvent kolvtätningsprestanda under hela rörets livslängd.
3. F: Hur påverkar härdbarheten av 42CrMo4 tillverkningsprocessen och slutresultatet för det finslipade röret?
A:42CrMo4s höga härdbarhet, härledd från innehållet av krom och molybden, gör att den kan uppnå en genom-härdad martensitisk struktur även i större-tvärsnitt. Rören levereras vanligtvis i kylda och härdade tillstånd (t.ex. ~900 MPa draghållfasthet). Honingprocessen utförs sedan i detta härdade tillstånd, vilket resulterar i ett rör som inte bara är otroligt starkt utan som också har en mycket slitstark inre yta som motstår skärning och nötning från förorenad hydraulvätska.
4. F: För tillämpningar som involverar svetsning, vilka specifika procedurer måste följas för 42CrMo4-slipade rör för att förhindra fel?
A:Svetsning av 42CrMo4 är komplex och kräver strikt procedurkontroll på grund av dess höga kolekvivalent. Det kräver:
För-uppvärmning:Vanligtvis 250-350 grader för att bromsa nedkylningshastigheten.
Låg-väteelektroder:Använder matchande eller hög-seghet (t.ex. EN 12070 eller AWS ER100S-G).
Efter-Weld Heat Treatment (PWHT):Obligatorisk spänningsavlastning omedelbart efter svetsning, vanligtvis vid 550-600 grader, för att härda den spröda martensiten som bildas i den värmepåverkade zonen (HAZ) och återställa segheten.
5. F: I vilka krävande miljöer är det 42CrMo4-slipade röret särskilt fördelaktigt jämfört med andra kvaliteter?
A:Den utmärker sig i tre nyckelmiljöer:
Tillämpningar med hög cyklisk trötthet:Såsom formsprutningsmaskiner eller stanspressar, där dess höga utmattningshållfasthet avsevärt förlänger livslängden.
Slipande förhållanden:Dess inneboende hårdhet motstår slitage från fina föroreningar bättre än mjukare stål.
Applikationer med hög sidobelastning:Den höga sträckgränsen förhindrar distorsion av cylindertrumman orsakad av yttre böjmoment, vilket är vanligt i dåligt styrda cylindrar.
6. F: Vilka är begränsningarna för 42CrMo4-slipade rör när det gäller driftstemperatur?
A:Även om dess hållfasthet vid rumstemperatur är utmärkt, börjar den härdade martensitiska strukturen av 42CrMo4 övertempra vid ihållande temperaturer över cirka 400 grader, vilket leder till en gradvis förlust av hårdhet och styrka. För kontinuerlig drift vid hög-temperatur (t.ex. över 250 grader) bör alternativa material som värme-beständiga rostfria stål utvärderas.
7. F: Kan 42CrMo4-slipade rör ytbehandlas ytterligare- för att förbättra prestandan?
A:Ja, två vanliga behandlingar är:
Nitrering:Detta sprider kväve in i ytan, vilket skapar ett extremt hårt,-nötningsbeständigt fodral samtidigt som det behåller en tuff kärna. Den är idealisk för att bekämpa nötande slitage utan risk för flagning i samband med hårdförkromning.
Fosfatbeläggning:Används ofta som en för-smörjbehandling, förbättrar köregenskaperna-och ger kort-korrosionsbeständighet.
8. F: Hur är utmattningsprestandan hos ett sömlöst 42CrMo4-rör jämfört med ett svetsat och kalldraget-motstycke?
A:Den sömlösa konstruktionen är i grunden överlägsen för utmattningskritiska-tillämpningar. Det eliminerar den längsgående svetssömmen, som är en potentiell spänningskoncentrator och en plats för inneslutningar eller mikrostrukturella inkonsekvenser. Den homogena, isotropiska strukturen hos det sömlösa röret säkerställer konsekvent utmattningssprickförökningsmotstånd runt hela dess omkrets, en kritisk faktor för cylindrar som utsätts för pulserande tryckcykler.
9. F: Vilka specifika NDT-metoder är avgörande för att kvalificera 42CrMo4-rör för användning i säkerhetskritiska-tillämpningar?
A:Utöver standardkontroller är ultraljudstestning (UT) avgörande för att upptäcka inre defekter som laminering eller inneslutningar som kan fungera som startpunkter för utmattningssprickor i detta hög-hållfasta material. För det finslipade ID rekommenderas en kombination av Eddy Current-testning för ytfel och en boreskopinspektion för en direkt visuell kvalitetsbedömning av finishen.
10. F: När man specificerar ett 42CrMo4-rör, vilka mekaniska egenskaper utöver draghållfasthet bör kritiskt utvärderas?
A:För dynamiska applikationer,Charpy V-Notch Impact Energyär en viktig indikator på seghet och materialets förmåga att absorbera stötbelastningar utan spröda brott. Dessutom harAvkastningsstyrka (Rp0,2)är ofta viktigare än draghållfasthet för design, eftersom det definierar den permanenta deformationsgränsen. Hårdhetsprofilen (t.ex. HRC) bör också vara konsekvent för att säkerställa enhetlig slitstyrka.
Populära Taggar: sv 10305-1 42crmo4-slipade sömlösa stålrör, Kina sv 10305-1 42tillverkare, leverantörer, fabrik av crmo4-slipade sömlösa stålrör, ASTM A519 4140 Slipade sömlösa stålrör för hydraulcylinder, DIN 2391 1 St35 Slipad sömlös stålrör, DIN 2391 1 St45 Slipad sömlös stålrör, EN 10305 1 25CrMo4 Slipad Sömlös Stålrör, EN 10305 1 C45E Slipade Sömlösa Stålrör, EN 10305 1 E355 Slipad sömlös ståltub


